Artykuł sponsorowany
Jak geometria belki gnącej zmienia kąt po odpuszczeniu blachy
Praca z obróbką metali często przynosi niespodzianki w postaci braku powtarzalności wymiarowej. Praktyka warsztatowa regularnie pokazuje sytuacje, w których przy identycznym ustawieniu sprzętu i tej samej grubości arkusza uzyskuje się po zdjęciu nacisku zupełnie inny kąt gięcia, niż pierwotnie planowano. Różnica pojawia się nawet przy pozornie niezmienionych parametrach blachy i identycznej sile docisku rąk operatora. Mechanizm ten budzi frustrację u wielu fachowców, ponieważ wymusza ciągłe korekty parametrów i prowadzi do powstawania niechcianych odpadów materiałowych. Rozwiązanie tej zagadki ukrywa się w mechanice samej maszyny. Kluczem do precyzji nie jest wyłącznie unikanie błędu ludzkiego, lecz zrozumienie skomplikowanej relacji między plastycznością stali a układem elementów roboczych.
Jak geometria belki gnącej wyznacza linię zgięcia
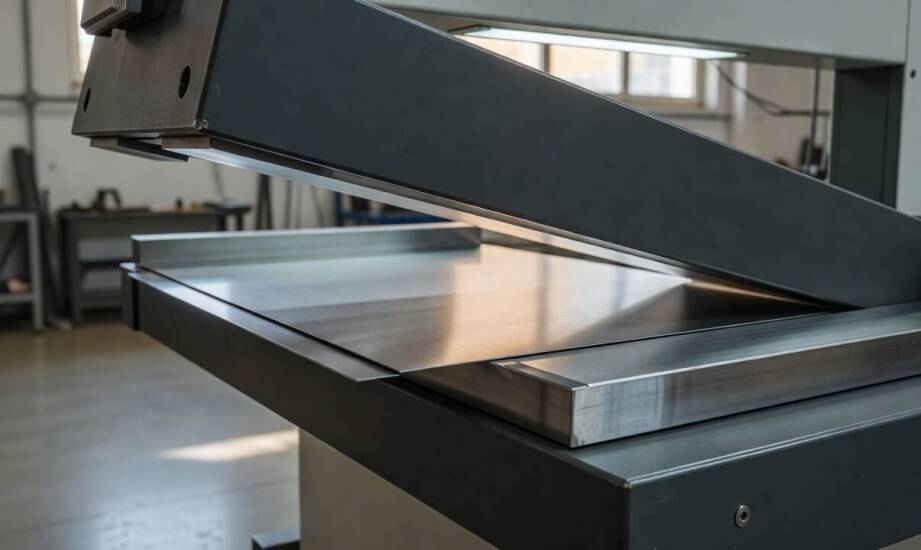
Belka gnąca w urządzeniu formującym wyznacza dokładną linię zgięcia bezpośrednio poprzez swoją krawędź roboczą. Jej fizyczna kształtka, obejmująca głównie promień zaokrąglenia oraz ostrość rantu, określa promień wewnętrzny zagięcia i ostateczną ostrość załamania. Cieńsza lub wymienna krawędź pozwala uzyskać znacznie mniejsze promienie, które są absolutnie niezbędne przy wykonywaniu ciasnych rąbków i precyzyjnych zakładek dekarskich. Mocno zaokrąglona płaszczyzna robocza tworzy natomiast większy promień łuku. Zapewnia to łagodniejsze przejście i chroni powłokę lakierniczą blachy przed mikropęknięciami.
Belka dociskowa pełni w całym tym układzie niezwykle ważną funkcję stabilizacyjną. Jej głównym zadaniem pozostaje unieruchomienie arkusza blachy podczas trwania całego cyklu kształtowania. Element ten skutecznie zapobiega jakiemukolwiek poślizgowi materiału i utrzymuje jego sztywną pozycję względem zaplanowanej linii gięcia. Zachowanie precyzyjnej równoległości belek dociskowej oraz gnącej na całej długości stołu roboczego stanowi warunek konieczny do uzyskania identycznych kątów przy wielokrotnych powtórzeniach. Minimalne odchylenia od płaskości natychmiast powodują nierównomierny rozkład sił, co przekłada się na falowanie krawędzi lub odczuwalne różnice w domknięciu kąta na końcach długiego arkusza.
Zjawisko sprężynowania i wpływ parametrów arkusza
Zwolnienie nacisku maszyny sprawia, że belka gnąca wraca do pozycji wyjściowej, a uformowana blacha ujawnia proces fizycznego sprężynowania. Wynika to z faktu, że część odkształcenia struktury krystalicznej metalu ma charakter czysto elastyczny. W efekcie kąt gięcia samoczynnie powiększa się o kilka stopni w zależności od gatunku użytej stali, kierunku walcowania oraz zastosowanego promienia. Twarde stopy konstrukcyjne wykazują znacznie większą tendencję do powrotu do pierwotnego stanu niż miękka miedź czy plastyczne aluminium. Zjawisko to wymusza na doświadczonym operatorze celowe przeginanie materiału poniżej docelowej wartości, aby po uwolnieniu z zacisku kształt ustabilizował się na odpowiednim wymiarze.
Wymiary zewnętrzne obrabianego detalu mocno rzutują na przewidywalność całego procesu rzemieślniczego. Długość arkusza, jego ogólna sztywność oraz nominalna grubość błyskawicznie obnażają wszelkie niedokładności ustawienia przy kolejnych seriach produkcyjnych. Długie pasy materiału generują silniejsze ugięcie środkowe elementów roboczych, co naturalnie kumuluje błędy kątowe na środku arkusza. Grubsze profile wymagają użycia większej siły nacisku, lecz paradoksalnie charakteryzują się mniejszym sprężynowaniem względnym w stosunku do wiotkich blach płaskich.
Odmienne konstrukcje maszyn bezpośrednio determinują poziom kontroli nad zachowaniem metalu. Modele segmentowe pozwalają na swobodne tworzenie skomplikowanych kształtów zamkniętych bez ryzyka kolizji z profilem. Warianty hydrauliczne zapewniają z kolei stałą, potężną siłę docisku na całej przestrzeni roboczej. Wybór odpowiedniego sprzętu ułatwia oficjalny katalog maszyn, który prezentuje przekrój modeli dopasowanych do konkretnych zastosowań warsztatowych. Prawidłowo zaprojektowana giętarka do blachy wymaga solidnej stalowej ramy wykonanej w technologii CNC, aby skutecznie stawiać opór ogromnym siłom skrętnym. Własne zaplecze inżynieryjne i produkcyjne w firmie P.P.H.U. Prod-Masz Grzegorz Gwisdalla pozwala precyzyjnie konfigurować geometrię narzędzi rzemieślniczych pod ścisłe wymagania zakładów dekarskich. Gwarantuje to utrzymanie zadanych parametrów gięcia nawet przy wieloletniej, intensywnej eksploatacji urządzenia w trudnych warunkach.
Ostateczny sukces w formowaniu detali opiera się na wielu przenikających się czynnikach technicznych. Osiągana precyzja nie wynika wyłącznie z samej siły docisku generowanej przez sprzęt, lecz przede wszystkim z dopasowania geometrii belki gnącej i dociskowej do specyficznych właściwości użytej blachy. Mechaniczne opanowanie zjawiska sprężynowania wymaga wyczucia metalu oraz perfekcyjnie powtarzalnego ustawienia całej aparatury. Zrozumienie tych fizycznych zależności pozwala rzemieślnikom znacząco zredukować ilość poprawek, przyspieszyć wykonywanie zleceń i zapewnić bezbłędną jakość wykończenia obróbek dachowych.
Kategorie artykułów
Polecane artykuły
Znaczenie dostępu do serwisowej historii dla kierowców
Co dzieje się z materiałami i płynami ze starego samochodu po przekazaniu go do stacji demontażu

Zalety stolików z drewna egzotycznego w nowoczesnych wnętrzach