Artykuł sponsorowany
Jak geometria detalu i materiał bazowy wpływają na równomierne odtworzenie wymiaru przy grubych powłokach chromu
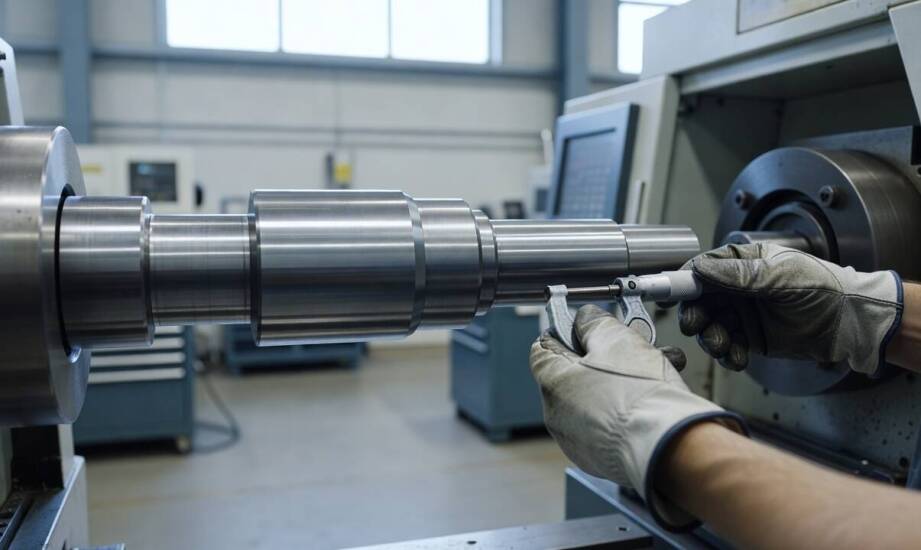
Zużyty detal wraca z ubytkiem rzędu milimetrów, lecz samo mechaniczne zwiększenie średnicy nie przywraca pełnej funkcjonalności elementu pracującego pod obciążeniem. W takich przypadkach konieczne staje się precyzyjne nałożenie grubej powłoki chromu technicznego twardego, która musi spełniać rygorystyczne wymagania dotyczące pasowania, współosiowości i chropowatości powierzchni. Sam proces galwaniczny rzadko zapewnia całkowicie równomierny przyrost materiału na całej geometrii odnawianej części. Zrozumienie wpływu skomplikowanego kształtu oraz specyfiki materiału bazowego pomaga zminimalizować błędy na etapie produkcji i późniejszej obróbki wykończeniowej.
Wpływ geometrii i właściwości podłoża na równomierność powłoki
Długość i kształt elementu bezpośrednio modyfikują rozkład gęstości prądu w wannie galwanicznej. Na długich wałkach lub tłoczyskach hydraulicznych końce zwykle otrzymują większą grubość powłoki niż sekcja środkowa, co wynika z ograniczonej zdolności krycia standardowej kąpieli chromowej. Redukcja tego zjawiska wymaga stosowania ekranowania, anod profilowanych oraz ciągłego obrotu detalu w trakcie trwania procesu. Średnica obrabianej części również zmienia lokalną gęstość prądu – na powierzchniach o mniejszym promieniu krzywizny warstwa narasta znacznie szybciej.
Rowki, wgłębienia i ciasne przejścia stanowią duże wyzwanie technologiczne, ponieważ prąd omija takie obszary, prowadząc do powstania cieńszej lub niepełnej powłoki. Ostre krawędzie wywołują z kolei tak zwany efekt krawędziowy, przyciągając nadmierny ładunek. Zjawisko to grozi niekontrolowaną nadbudową materiału, powstawaniem strukturalnych dendrytów lub całkowitym przepaleniem nakładanej warstwy. Nakładanie grubych powłok rzędu setek mikrometrów wymusza wcześniejsze zaokrąglenie wszystkich ostrych przejść, aby zniwelować ryzyko nierównomiernego narastania.
Materiał bazowy dyktuje sposób przygotowania powierzchni przed wejściem do wanny. Stal węglowa wymaga jedynie standardowego odtłuszczania i trawienia, co zapewnia optymalną adhezję chemiczną. Stal nierdzewna wytwarza na swojej powierzchni pasywną warstwę tlenków, która blokuje przyczepność chromu. Usunięcie tej bariery realizuje się poprzez specjalistyczną aktywację w postaci niklowania pośredniego, zwaną potocznie kąpielą Wooda. Żeliwo charakteryzuje się porowatą strukturą z wtrąceniami grafitu, co utrudnia równomierne trawienie i zmienia sposób rozkładania naprężeń w styku z twardą powłoką.
Rozszerzalność cieplna użytych stopów to kolejny czynnik wpływający na trwałość zespolenia. Współczynnik dla chromu wynosi około 6,2–8,1 × 10⁻⁶/°C, podczas gdy stal nierdzewna osiąga 16–17 × 10⁻⁶/°C, a żeliwo oscyluje w granicach 9–10,5 × 10⁻⁶/°C. Różnice te generują silne naprężenia wewnętrzne podczas osadzania galwanicznego i późniejszego stygnięcia. Aplikowanie powłok o grubości sięgającej nawet 4000 mikronów potęguje podatność na lokalne odkształcenia lub mikropęknięcia siatki chromu.
Planowanie naddatku i obróbka wykańczająca po galwanizacji
Właściwie zaplanowana odbudowa wymiaru wymaga, aby przed procesem chromowania detal został poddany obróbce ubytkowej uwzględniającej naddatek ujemny. Wymiar ten musi odpowiadać docelowej grubości powłoki ochronnej powiększonej o dodatkowy margines na końcowe szlifowanie kłowe. Dla typowego wałka maszynowego zewnętrzna średnica rośnie o podwójną grubość nałożonej warstwy, dlatego inżynierowie określają odrębne pola tolerancji dla stanu surowego po wyjęciu z kąpieli oraz dla elementu gotowego.
Po nałożeniu powłoki galwanicznej przeprowadza się precyzyjne szlifowanie, które usuwa ewentualne zgrubienia na krawędziach i przywraca rygorystyczny wymiar nominalny. Proces ten odtwarza niezbędną współosiowość oraz redukuje chropowatość do parametrów wymaganych przez współpracujące uszczelnienia. Pozostawienie zbyt wysokiego wskaźnika chropowatości doprowadziłoby do szybkiego zniszczenia uszczelniaczy i rozszczelnienia układu hydraulicznego. W regeneracji części przemysłowych to właśnie etap wykańczania nadaje powłoce chromowej jej ostateczne właściwości ślizgowe.
Proces przywracania geometrii na elementach o skomplikowanym kształcie oraz zróżnicowanych materiałach bazowych wymaga ścisłej kontroli wszystkich parametrów technologicznych. Zakład Galwanizacji i Obróbki Metali Skrawaniem Hoppek aplikuje powłoki chromu technicznego twardego w zakresie do 4000 mikronów i wykonuje kompleksową obróbkę skrawaniem po procesie galwanicznym. Zastosowanie odpowiednich technik przygotowania powierzchni i precyzyjne szlifowanie zwiększa szansę na zachowanie wąskich tolerancji wymiarowych. Powodzenie odnowy części zależy w równym stopniu od grubości warstwy, co od specyfiki podłoża i profesjonalnego wykończenia. Kompleksowe podejście pozwala na bezawaryjne działanie zregenerowanych elementów w obciążonych maszynach sektora chemicznego, okrętowego i wydobywczego.
Kategorie artykułów
Polecane artykuły
Wymiana kotła gazowego w domu jednorodzinnym: kiedy sama podmiana nie wystarcza
Jak materiał i konstrukcja wkładki do parowania zmieniają jej użyteczność w codziennej kuchni
Jak kosmetolog porządkuje trądzik, przebarwienia i pierwsze oznaki starzenia podczas jednej konsultacji