Artykuł sponsorowany
Jak giętarka wpisuje się w kolejność cięcia, gięcia i wykańczania w warsztacie
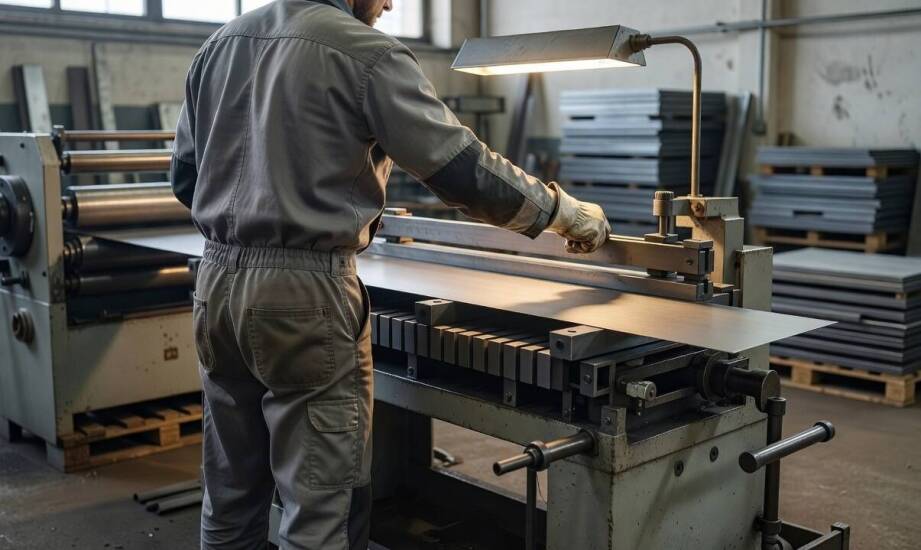
Arkusze blachy w profesjonalnym warsztacie pokonują ściśle wytyczoną trasę między kolejnymi stanowiskami obróbki. Właściwie zaplanowany przepływ materiału obejmuje najpierw cięcie, następnie kształtowanie krawędzi, a na końcu wykańczanie detali. W tym łańcuchu technologicznym giętarka pełni funkcję centralną, nadając płaskim półfabrykatom docelową formę przestrzenną. Osiągnięcie powtarzalnych wyników wymaga jednak, aby maszyna otrzymywała formatki o ściśle określonych parametrach. Przypadkowa kolejność działań prowadzi do nawarstwiania się błędów, które utrudniają montaż końcowy na placu budowy. Logiczna sekwencja działań pozwala zoptymalizować czas pracy operatorów i zmniejszyć ilość odpadów.
Jak dokładność cięcia na gilotynie wpływa na gięcie?
Gilotyna przygotowuje arkusz blachy, nadając mu wymiary zgodne z dokumentacją projektową. Precyzyjne cięcie nożycami gilotynowymi zapewnia równe krawędzie, stanowiące główny punkt odniesienia podczas późniejszego zaginania. Maszyny krawędziowe wykorzystują płaszczyznę blachy do prawidłowego pozycjonowania detalu na zderzakach. Dokładność wymiarów wyjściowego półfabrykatu bezpośrednio determinuje jakość ostatecznego elementu. Wszelkie odchylenia i tolerancje na krawędziach przekładają się natychmiast na uzyskiwany kąt oraz promień gięcia. Jeśli cięcie odbiega od założeń technologicznych, operator musi wprowadzać dodatkowe korekty ustawień lub poddawać materiał czasochłonnej obróbce wstępnej.
Brak uporządkowanej kolejności operacji wymusza ciągłe modyfikacje parametrów roboczych na kolejnych etapach produkcji. Arkusz trafiający do kształtowania z nieregularnymi lub poszarpanymi krawędziami wymaga indywidualnego podejścia do każdej sztuki. Niedokładne przygotowanie materiału wydłuża czas pojedynczego cyklu produkcyjnego i drastycznie zwiększa ryzyko błędów wymiarowych w całej partii. W takich warunkach rośnie liczba niezbędnych poprawek, a warsztat traci zdolność do utrzymania wysokiej powtarzalności wyrobów. Utrzymanie surowego reżimu technologicznego na etapie separacji materiału gwarantuje bezproblemową pracę i płynne przechodzenie do procesów formowania.
Giętarka segmentowa w elastycznej produkcji warsztatowej
Maszyny o konstrukcji dzielonej umożliwiają lokalne zaginanie wybranych fragmentów arkusza bez ingerencji w cały element. Wolna przestrzeń między zębami maszyny pozwala na swobodne umieszczenie w niej wcześniej zagiętych kołnierzy. Segmenty matrycy ułatwiają wykonywanie skomplikowanych profili, które są niemożliwe do uzyskania na standardowych urządzeniach dekarskich. Należą do nich między innymi specyficzne obróbki pod rąbek stojący czy powszechnie stosowane na dachach płytki KARO. Dzięki dzielonej belce detale o niestandardowych, krzyżujących się krawędziach mogą powstawać w jednym zamocowaniu, co eliminuje konieczność wielokrotnego obracania i przekładania arkusza.
Modułowa budowa maszyn ułatwia płynną pracę przy krótkich seriach i dynamicznie zmieniających się zleceniach produkcyjnych. Operatorzy sprawnie wymieniają lub przestawiają poszczególne segmenty, dopasowując szerokość roboczą do aktualnego detalu. Unikanie całkowitej przebudowy stanowiska skraca czas przezbrojenia i pozwala utrzymać wydajność przy bardzo zróżnicowanym portfelu zamówień. W naturalnym ciągu technologicznym obok zaginania pojawia się również formowanie obłe. Gdy projekt wymaga stworzenia kształtów cylindrycznych, kanałów wentylacyjnych lub specyficznych zbiorników, obróbkę krawędziową uzupełnia zwijarka do blachy. Taka integracja procesów pozwala kompleksowo obsługiwać nawet najbardziej wymagające inwestycje budowlane.
Firma PROD-MASZ Grzegorz Gwisdalla z Żalna zajmuje się produkcją sprzętu wspierającego właśnie taką organizację pracy. Przedsiębiorstwo dostarcza maszyny blacharskie i dekarskie, w tym warianty manualne oraz modułowe, dopasowane do wymagań zakładów o różnej wielkości. Sprzęt objęty roczną gwarancją i serwisem pogwarancyjnym zabezpiecza ciągłość pracy w przypadku intensywnego obciążenia produkcyjnego. Dostawy realizowane własnym transportem ułatwiają szybkie wdrożenie maszyn w europejskich warsztatach, a odpowiedni dobór urządzeń tnących, gnących i zwijających gwarantuje zachowanie spójnego ciągu technologicznego w codziennej praktyce rzemieślniczej.
Zarządzanie przepływem blachy determinuje ostateczną wydajność i rentowność zakładu rzemieślniczego. Sprawny warsztat opiera się na logicznym ustawieniu maszyn, które tworzą nieprzerwany ciąg od dostarczenia surowca po wydanie gotowego wyrobu. Uporządkowana droga materiału od gilotyny, przez maszyny krawędziowe, aż po urządzenia do formowania obłego, znacząco ogranicza przestoje i eliminuje wąskie gardła. Prawidłowe zgranie tych operacji zapewnia dekarzom i blacharzom pełną powtarzalność wymiarową oraz minimalizuje straty materiałowe wynikające z błędów obróbczych.
Kategorie artykułów
Polecane artykuły

Znaczenie dostępu do serwisowej historii dla kierowców

Co dzieje się z materiałami i płynami ze starego samochodu po przekazaniu go do stacji demontażu

Zalety stolików z drewna egzotycznego w nowoczesnych wnętrzach
